Wika

Ang isang koponan sa pagbili ay nagpapasa ng isang drawing na may tatlong numero dito: 2.0 mm music wire, walong body coil, at isang libreng anggulo ng binti na 90 degrees. Ang torque sa buong pagpapalihis ay kailangang umupo sa pagitan ng 0.40 at 0.44 N-m, at ang bahagi ay dapat makaligtas sa 250,000 open-and-close cycle sa loob ng seat latch assembly. Ang mga unang sample ay pumasa sa bawat tseke. Pagkalipas ng apat na buwan, ang mga pagbabalik ng field ay nagpapakita ng pag-crack ng mga binti sa humigit-kumulang 40,000 cycle, at ang bawat bali ay nakaupo sa parehong lugar: ang liko kung saan umalis ang binti sa katawan ng coil. Tama ang wire chemistry. Tama ang diameter ng coil. Ang kabiguan ay napagpasyahan ng isang radius ng liko na hindi nasusukat ng sinuman.
Ang direktang sagot: ang isang torsional spring ay nabubuhay o namamatay sa apat na variable - lakas ng tensile ng wire at kondisyon sa ibabaw, ang radius ng bend sa loob kung saan lumalabas ang bawat binti sa katawan, ang bending stress sa inner fiber ng bend na iyon, at ang stress relief na inilapat pagkatapos ng coiling. Baguhin ang alinman sa mga ito at ang torque curve, ang libreng anggulo, at ang nakakapagod na buhay ay gumagalaw nang sama-sama.
Sinasaklaw ng gabay na ito kung ano ang ibig sabihin ng apat na variable na iyon sa floor floor, ang mga numerong dapat isulat sa isang detalye, kung paano paulit-ulit na hinahawakan ng mga modernong CNC spring machine ang mga anggulo ng binti, at ang mga pattern ng pagkabigo na nagsasabi sa iyo kung aling parameter ang naanod. Ito ay isinulat para sa mga taong kailangang pumirma sa isang unang artikulong inspeksyon at pagkatapos ay ipagtanggol ang desisyong iyon makalipas ang dalawang taon.
Ang isang torsional spring ay nag-iimbak ng enerhiya sa pamamagitan ng pag-twist, hindi pag-compress. Ang body coils ay kumikilos bilang isang coil ng wire sa baluktot sa halip na sa torsion, ang dalawang binti ay nagpapadala ng load, at ang anggulo sa pagitan ng mga binti na nakapahinga ay ang libreng anggulo. Kapag ang isang mekanismo ay umiikot sa isang paa na may kaugnayan sa isa, ang spring ay lumalaban, at ang lumalaban na metalikang kuwintas ay tumataas nang humigit-kumulang sa proporsyon sa anggulo ng pagpapalihis hanggang sa magbunga ang materyal.
Ang rate - torque per degree - ay mga kaliskis na may pang-apat na kapangyarihan ng diameter ng wire at bumabagsak nang linearly sa bilang ng mga aktibong coil at ang mean diameter ng coil. Ang relasyong pang-apat na kapangyarihan na iyon ang dahilan kung bakit ang 5 porsiyentong pagbabago sa diameter ng wire ay maaaring maglipat ng torque ng higit sa 20 porsiyento, at kung bakit mas mahalaga ang mga sertipiko ng diameter ng wire para sa mga torsion spring kaysa sa maraming iba pang uri ng spring. Ang elastic modulus ng wire ay direktang pumapasok din: ang carbon steel ay tumatakbo sa humigit-kumulang 207 GPa, habang ang 302 na hindi kinakalawang ay nakaupo malapit sa 193 GPa, kaya ang isang tuwid na pagpapalit ng materyal na walang muling pagkalkula ng rate ay mawawala ang torque window.
Ang bending stress sa leg-to-body junction ay kinakalkula mula sa inilapat na sandali at seksyon ng wire, pagkatapos ay i-multiply sa isang correction factor na lumalaki habang humihigpit ang liko. Sa simpleng pananalita: mas matalas ang sulok kung saan umaalis ang binti sa likid, mas mataas ang peak stress, at mas maagang magsimula ang nakakapagod na crack sa loob ng sulok na iyon. Ang gabay sa disenyo ay karaniwang nangangailangan ng radius ng bend sa loob na hindi bababa sa kalahati ng diameter ng wire, at ang mga bahaging kritikal sa pagkapagod ay kadalasang gumagamit ng buong diameter ng wire. Ang mga marka ng tool, mga gasgas na namatay, at mga paso ng paggiling sa parehong sulok ay kumikilos din bilang mga crack starter, kaya naman ang kondisyon ng ibabaw ay kabilang sa detalye sa tabi ng materyal na grado.
Ang coil spring ay maaaring sugat sa clockwise o counter-clockwise. Ang isang torsion spring ay dapat na ilihis sa direksyon na humihigpit sa mga coils, dahil ang paghigpit ay binabawasan ang panloob na diameter at pinapanatili ang spring na nakaupo sa kanyang baras o mandrel. I-load ito sa kabilang paraan at bumukas ang katawan, lumalaki ang panloob na diameter, at ang bukal ay maaaring maglakad mula sa baras nito o jam laban sa isang pabahay. Ang nag-iisang detalyeng ito ay nagdudulot ng nakakagulat na bahagi ng pagtanggi sa linya ng pagpupulong, at kadalasang nahuhuli lamang ito kapag ang pagguhit ay nagpapakita ng naglo-load na arrow at ang kamay ng hangin na magkasama.
Kinokolekta ng talahanayan sa ibaba ang mga saklaw na tinatrato ng mga spring shop bilang teritoryong nagtatrabaho sa halip na mga mahirap na limitasyon. Ang mga halaga sa labas ng mga saklaw na ito ay hindi awtomatikong mali, ngunit nararapat ang mga ito ng pag-uusap tungkol sa tooling, gastos sa inspeksyon, at margin ng pagkapagod bago ilabas ang drawing. Para sa isang mas buong paggamot sa mga equation sa likod ng torque at stress, ito torsion spring design equation at mga materyales na gabay lumalakad sa pagkakasunud-sunod ng pagkalkula nang sunud-sunod.
| Parameter | Karaniwang Saklaw ng Paggawa | Bakit Ito Mahalaga |
|---|---|---|
| Wire diameter | 0.2 mm hanggang 6 mm | Sa itaas ng 6 mm, ang malamig na coiling at leg bending ay nangangailangan ng mas mataas na puwersa ng makina at maingat na suporta sa tool |
| Spring index (mean diameter na hinati sa wire diameter) | 4 hanggang 16 | Sa ibaba 4 ang kawad ay sobrang na-stress sa liko; sa itaas 16 ang likid ay hindi matatag at madaling buhol-buhol |
| Sa loob ng bend radius sa binti | 0.5 hanggang 1.0 beses na diameter ng wire | Itinatakda ang kadahilanan sa pagwawasto ng stress at samakatuwid ang buhay ng pagkapagod ng buong bahagi |
| Aktibong body coils | 2 hanggang 20 | Ang mas kaunting mga coil ay nagpapataas ng rate nang husto at nag-concentrate ng stress |
| Libreng anggulo tolerance | plus o minus 3 hanggang 8 degrees | Ang mga mas mahigpit na banda ay nangangailangan ng mga in-process na anggulo na pagsusuri at kontroladong pag-alis ng stress |
| Torque sa na-rate na pagpapalihis | plus o minus 10 porsiyento ay karaniwan | Hinihimok ng wire diameter, modulus, at coil count nang magkasama |
| Pampawala ng stress pagkatapos ng likid | Humigit-kumulang 200 hanggang 300 degrees Celsius para sa cold-wound carbon at stainless wire | Pinapaginhawa ang pagbuo ng stress nang hindi pinapalambot ang wire sa ibaba ng pagkarga ng disenyo nito |
Ang dalawa sa mga row na ito ay nakikipag-ugnayan nang mas malakas kaysa sa iba. Ang index at bend radius ay magkakasamang tumutukoy kung ang leg corner ay isang smooth transition o stress riser, at walang heat treatment ang makakapagligtas sa isang geometry na sobra na ang stress. Kapag humiling ang isang customer ng mas mahigpit na free angle tolerance, ang praktikal na sagot ay kadalasang mas mahusay na kontrol ng anggulo sa makina kasama ang isang matatag na ikot ng tempering, hindi isang mas mahabang inspeksyon na bangko.
Ang pagpili ng materyal ay nagtatakda ng tensile strength na kisame, ang pag-uugali ng pagkapagod, at kung gaano karaming proteksyon sa kaagnasan ang kailangan ng tapos na bahagi. Ang mga grado sa ibaba ay sumasaklaw sa napakaraming torsion spring na ginawa sa cold-winding equipment.
| Grado ng Kawad | Karaniwang Saklaw ng Diameter | Pinakamahusay na Pagkasyahin |
|---|---|---|
| Music wire, ASTM A228 | 0.1 mm hanggang 3 mm | Pinakamataas na lakas ng makunat at pinakamahusay na paglaban sa pagkapagod sa maliliit na bukal; kailangan ng plating o coating kung may moisture |
| Oil-tempered MB, ASTM A229 | 0.5 mm hanggang 10 mm | Mas malalaking sukat ng wire kung saan walang stock ang wire ng musika; magandang pangkalahatang layunin na pagpipilian |
| Hard-drawn, ASTM A227 | 0.5 mm hanggang 12 mm | Magaan, mababang cycle na bahagi kung saan nangingibabaw ang gastos at nananatiling mababa ang stress |
| Chrome-silicon, ASTM A401 | 1 mm hanggang 16 mm | High-stress, high-cycle na bahagi ng automotive at pang-industriya; mahusay na tumutugon sa tempering pagkatapos mabuo |
| Hindi kinakalawang na 302 at 304, ASTM A313 | 0.1 mm hanggang 12 mm | Pagkalantad sa kaagnasan, pakikipag-ugnay sa pagkain at medikal, serbisyo sa banayad na temperatura |
| 17-7PH hindi kinakalawang | 0.3 mm hanggang 6 mm | Corrosion resistance at mataas na lakas, madalas sa aerospace at instrumento |
| Phosphor bronze at beryllium copper | 0.1 mm hanggang 5 mm | Electrical conductivity at non-magnetic na mga kinakailangan; modulus halos kalahati ng bakal |
Tatlong praktikal na tala na nakakatipid sa muling paggawa. Una, ang isang materyal na pagpapalit na nagpapanatili ng parehong diameter ng wire ay hindi magpapanatili ng parehong torque, dahil ang elastic modulus at pinapahintulutang stress ay parehong nagbabago. Pangalawa, ang mga hindi kinakalawang na grado ay kadalasang nagdadala ng mas mababang pinapahintulutang bending stress kaysa sa music wire na may parehong diameter, kaya ang pag-upgrade ng kaagnasan kung minsan ay pinipilit ang pagtaas ng diameter. Pangatlo, humiling ng tensile certificate sa bawat wire lot; ang coil-level torsion spring na tumatakbo malapit sa stress limit nito ay magpapakita ng torque shift sa sandaling dumating ang mas malambot na lote sa makina.
Sa isang CNC spring machine, ang isang torsional spring ay ginawa sa isang maikling pagkakasunud-sunod: ang wire ay iginuhit sa pamamagitan ng mga feed roll sa isang kinokontrol na haba, na ipinulupot sa isang mandrel na nagtatakda ng diameter sa loob, na binibigyang pagitan ng isang pitch tool kung ang katawan ay nangangailangan ng mga puwang, at pagkatapos ay ang mga binti ay nabuo, nakaposisyon, at pinutol. Ang bawat isa sa mga hakbang na iyon ay nag-iiwan ng fingerprint sa natapos na anggulo.
Ang Springback ay ang matapat na bahagi ng proseso. Ang bakal na wire ay hindi nananatili kung saan ito itinutulak ng tool, at ang halagang ibabalik nito ay depende sa diameter ng wire, lakas ng makunat, at kung gaano kabaluktot ang binti. Karamihan sa mga tindahan ay nag-eksperimento nang labis na yumuko ang binti ng humigit-kumulang 3 hanggang 8 porsiyento at pagkatapos ay i-lock ang naitama na posisyon ng tool sa programa. Sa isang camless machine, ang pagwawasto na iyon ay isang numerong nai-type sa programa; sa isang cam-driven na makina, ito ay isang mekanikal na pagsasaayos. Direktang lumalabas ang pagkakaiba sa oras ng pagbabago kapag ang isang pamilya ng mga bahagi ay nakikibahagi sa isang makina.
Ang isang three-axis na makina ay humahawak ng isang tuwid na paa sa bawat panig, na sumasaklaw sa malaking bahagi ng latch, clip, at hinge spring. Ang mga five-axis na makina ay nagdaragdag ng independiyenteng pagpoposisyon ng binti upang ang mga binti ay maupo sa iba't ibang haba o taas, na siyang kailangan ng double torsion spring at offset na mga binti. Ang sampu at labindalawang axis na camless machine ay bumubuo ng maraming liko, kawit, at maging ang pangalawang tampok ng tagsibol sa iisang cycle, na nag-aalis ng mga pangalawang operasyon na kung hindi man ay mangangailangan ng hiwalay na baluktot na istasyon at isa pang kabit.
 CNC-625D 3AXES CNC SPRING FORMING MACHINE Karagdagang Impormasyon Tingnan ang Produkto →
Ang mga kagamitan sa klase na ito, tulad ng CNC625D three-axis CNC spring forming machine, ay ginawa sa paligid ng eksaktong gawaing ito: pagbuo ng katawan, baluktot ang magkabilang binti sa anggulo, at pagputol sa haba sa isang walang tigil na cycle. Ang pakinabang ay hindi lamang bilis. Ang paghawak ng spring ng dalawang beses ay nangangahulugan ng dalawang pagkakataon na magdagdag ng scratch sa radius ng bend, at ang scratch sa bend radius ay kung saan nagsisimula ang fatigue cracks.
Ang isang libreng anggulo ay walang ibig sabihin maliban kung ang paraan ng pagsukat ay naayos. Ang karaniwang kombensyon ay upang sukatin ang kasamang anggulo sa pagitan ng dalawang binti kapag ang dalawa ay nakahawak sa mga pin ng isang tinukoy na diameter sa isang tinukoy na distansya mula sa coil. Baguhin ang diameter ng pin at ang naiulat na anggulo ay nagbabago ng ilang degree. Kapag ang isang drawing ay nagsasaad lamang ng 90 degrees na walang pin na kahulugan, asahan ang hindi pagkakasundo sa pagitan ng inspeksyon sheet ng spring maker at ng papasok na inspeksyon ng customer, kahit na ang parehong bahagi ay magkapareho.
Ang pag-coiling at leg bending ay nag-iiwan ng mga natitirang stress na naka-lock sa wire. Iniwan na nag-iisa, pinaikli nila ang buhay ng pagkapagod at ginagawa ang libreng anggulo na naaanod sa unang ilang libong cycle. Ang isang kinokontrol na thermal cycle ay nakakarelaks sa mga stress na iyon, at ang window ng temperatura ay mas makitid kaysa sa inaakala ng karamihan. Patakbuhin ito ng masyadong cool at ang natitirang stress ay nananatili; patakbuhin ito ng masyadong mainit at ang wire ay nawawalan ng tensile strength, kaya bawat spring mula sa batch na iyon ay mababa ang torque.
Ang mga supplier ng wire ay naglalathala ng mga inirerekomendang iskedyul ng pagtanggal ng stress ayon sa grado. Ang mga cold-wound carbon at stainless spring ay karaniwang ginagamot sa rehiyon na 200 hanggang 300 degrees Celsius para sa isang tinukoy na oras ng pagbabad, habang ang mga chrome-silicon na bahagi na nabuo sa isang mas mahirap na kondisyon ay maaaring i-temper sa mas mataas na temperatura upang bumuo ng kanilang lakas sa pagtatrabaho. Ang iskedyul ay mas mahalaga kaysa sa repeatability: isang oven na may pantay na sirkulasyon ng hangin at isang naitala na cycle ay gumagawa ng parehong anggulo at metalikang kuwintas sa Lunes at Biyernes.
 WNJ420 Spring Temper Furnace (Stainless Series) Hindi kinakalawang na Serye WNJ SPRING TEMPER FURNACE Tingnan ang Produkto →
Ang kagamitan sa pag-tempera na ginawa para sa layunin, gaya ng WNJ paint-series spring temper furnace, ay idinisenyo sa paligid ng kinakailangan sa pag-uulit na iyon - isang nakatakdang temperatura ng silid, isang kontroladong tirahan, at pare-pareho ang daloy ng hangin sa buong load. Para sa mahaba o mabibigat na coil spring, pinahihintulutan ng mobile tempering furnace na magamot ang mga bahagi kung saan hinahawakan ang mga ito sa halip na ilipat sa buong planta, na nagpapababa ng panganib sa pagbaluktot at tagal ng pag-ikot.
Ang isang torsion spring ay madaling suriin nang masama. Ang pagsukat ng metalikang kuwintas sa isang punto ay nagsasabi sa iyo ng rate lamang sa kumbinasyon ng pangalawang punto; ang pagsukat sa libreng anggulo na walang kahulugan ng pin ay halos wala; at ang pag-inspeksyon sa radius ng binti gamit ang isang caliper ay walang sasabihin sa iyo maliban kung ang landas ng caliper ay sumusunod sa kurba. Ang plano sa ibaba ay ang maikling listahan na nakakakuha ng mga tunay na problema.
I-cycle ang sample ng fatigue nang eksakto tulad ng ginagawa ng application, kasama kung ang spring ay na-load sa paikot-ikot na direksyon at kung ito ay naglalakbay pabalik sa kanyang libreng anggulo sa pagitan ng mga cycle. Ang isang spring na hawak sa isang preload at oscillated sa isang maliit na anggulo ay kumikilos na ibang-iba mula sa isa na ganap na nilalabas sa bawat stroke, at ang pangalawang kaso ay kung saan lumilitaw ang karamihan sa mga bitak.
Lumilitaw ang mga torsional spring kahit saan ang isang mekanismo ay nangangailangan ng puwersang bumalik sa paligid ng isang pivot. Sa mga interior ng sasakyan, hawak nila ang mga hawakan, trangka, cupholder, at mekanismo ng upuan; sa automotive at mobility spring applications ang parehong pamilya ng mga bahagi ay humahawak din ng pedal return, belt tensioner assist, at maliliit na elemento ng suspensyon kung saan ang bilang ng cycle ay umaabot sa milyon-milyon. Ginagamit ang mga ito ng electrical engineering para sa mga switch arm at relay contact, kung saan ang conductivity at non-magnetic na pag-uugali ay minsan ay nagtutulak sa disenyo patungo sa mga bronze alloy.
Gumagamit ang mga medikal na device ng maliliit na torsion spring sa surgical stapler, clamps, at instrument handle, kung saan ang priyoridad ay pare-parehong puwersa sa halip na maximum na lakas - ang isang surgeon ay nakakaramdam ng 10 porsiyentong torque shift sa handle. Ang aerospace at military hardware ay nagtutulak sa kabilang direksyon, na nangangailangan ng mataas na stress capability sa chrome-silicon o 17-7PH na may mahigpit na traceability. Gumagamit ang makinarya sa agrikultura at konstruksiyon ng mas malalaking diyametro ng kawad sa maalikabok, basang mga kapaligiran kung saan ang tagsibol ay kadalasang ang pinakamurang bahagi sa pagpupulong at hindi gaanong pinoprotektahan. Ang mga kagamitan sa telekomunikasyon ay gumagamit ng maliliit na torsion spring sa connector at fiber-optic na hardware, kung saan maaaring baguhin ng ilang antas ng error sa anggulo ang presyon ng contact.
Ang karaniwang thread sa lahat ng ito ay ang tagsibol ay bihirang ang pinakamalaking halaga ng item, ngunit ito ay madalas na ang bahagi na tumutukoy kung ang isang warranty claim ay mangyayari. Iyon ang argumento para sa pagtukoy ng geometry at heat treatment nang maayos sa yugto ng pagguhit sa halip na tanggapin kung ano man ang ginawa ng unang tooling setup.
Ang mga pagkabigo sa field ay nag-iiwan ng lagda. Ang pagbabasa nang tama sa pirmang iyon ay kadalasang nakakatipid ng mas maraming oras kaysa sa muling pagpapatakbo ng buong kalkulasyon ng disenyo.
Ang radius ng bend ay masyadong masikip para sa diameter ng wire, ang binti ay baluktot sa pangalawang pagkakataon sa panahon ng pagpupulong, o ang sulok ay may marka ng tool. Palawakin ang radius patungo sa isang wire diameter, ilipat ang pagbuo ng operasyon nang mas maaga sa ikot ng makina, at siyasatin ang tool na lumilikha ng liko.
Hindi sapat na pampawala ng stress, o isang oras ng pagbabad na pinutol upang mapataas ang throughput. Ibalik ang nai-publish na iskedyul para sa grado ng wire at i-verify ang torque sa mga bahaging kinuha mula sa gitna ng load ng furnace.
Ang tagsibol ay na-load laban sa paikot-ikot na direksyon, kaya ang pagpapalihis ay nagpapalawak sa katawan sa halip na higpitan ito. Baligtarin ang direksyon ng hangin o baligtarin ang direksyon ng pagkarga, alinman ang mas mura sa assembly.
Ang mga binti ay pinipilit na lumampas sa libreng anggulo upang magkasya, na nangangahulugang ang pagpupulong ay tumatagal ng tagsibol na lampas sa na-rate na pagpapalihis nito. Alinman sa buksan ang libreng anggulo upang ang posisyon ng pag-install ay nasa loob ng working range, o bawasan ang tolerance ng haba ng binti para hindi na kailangang ibaluktot ang binti upang makapasok sa slot nito.
Ang saklaw ng plating ay pinakamanipis nang eksakto kung saan ang liko ay umaabot sa ibabaw. Tukuyin ang kapal ng coating na maaaring aktwal na makamit ng proseso sa isang curved surface, o lumipat sa isang hindi kinakalawang na grado at tanggapin ang modulus at pinapayagang pagbabago ng stress.
Ang pagpili ng makina ay sumusunod sa bahagi ng pamilya, hindi ang pinakamataas na dami. Ang isang tindahan na nagpapatakbo ng isang makitid na hanay ng mga simpleng torsion spring sa mataas na volume ay nakakakuha ng pinakamahusay na payback mula sa isang compact coiler na may mabilis na changeover tooling. Ang isang tindahan na sumipi ng magkahalong order - apatnapung magkakaibang torsion spring sa isang buwan, bawat order sa pagitan ng 500 at 20,000 piraso - ay nangangailangan ng pagbuo ng flexibility at mabilis na pagprograma nang higit pa kaysa sa kailangan nito ng hilaw na bilis ng pag-ikot.
| Uri ng Makina | Kakayahang Hugis | Pinakamahusay na Naaangkop Sa |
|---|---|---|
| Tatlong-axis CNC coiler | Bilog na katawan, tuwid na binti, iisang liko sa bawat gilid | High-volume latch, clip, at hinge spring na may matatag na geometry |
| Five-axis forming machine | Mga independiyenteng anggulo ng binti, offset na mga binti, dobleng pamamaluktot na katawan | Mga pinaghalong pamilya kung saan nag-iiba-iba ang geometry ng binti sa pagitan ng mga order |
| Sampu hanggang labindalawang-axis camless machine | Maramihang mga liko, kawit, kumplikadong tatlong-dimensional na mga binti | Maliit at katamtamang mga batch na nangangailangan ng mabilis na pagbabago ng programa |
| CNC wire bending machine | Dalawang at tatlong-dimensional na wire form na may bukas o mahabang mga binti | Long-leg torsion parts at wire forms na hindi totoong coils |
Ang arkitektura ng Camless ay nararapat sa isang partikular na pagbanggit dahil sa kung paano nito binabago ang ekonomiya ng mga maliliit na batch. Sa isang cam machine, ang isang bagong anggulo ng binti ay karaniwang nangangahulugan ng bagong tooling at isang mekanikal na setup; gamit ang isang camless machine, karaniwang nangangahulugan ito ng paglo-load ng isang programa. Para sa isang planta na nagpapatakbo ng daan-daang variant ng torsion spring, tinutukoy ng pagkakaibang iyon kung kumikita ang isang 2,000 pirasong order.
 CNC-1225 12AXES CNC SPRING CAMLESS MACHINE CNC-1225 12AXES CNC SPRING CAMLESS MACHINE Tingnan ang Produkto →
Ang isang twelve-axis camless platform gaya ng CNC1225/1235/1250 CNC spring camless machine ay nakatutok sa mixed-batch reality na iyon: servo axes ay nakatalaga sa feeding, coiling, leg forming, at cutting, at ang paglipat mula sa isang torsion spring patungo sa susunod ay isang bagay ng program at tool position sa halip na isang buong rebuild. Ang praktikal na kabayaran ay ang isang tindahan ay maaaring tumanggap ng 1,000 pirasong order nang hindi nawawala ang hapon sa pag-setup.
Ang torsion bar ay isang tuwid na haba ng metal na pinaikot sa sarili nitong axis, at nag-iimbak ito ng enerhiya sa pamamagitan ng shear stress. Ang torsional spring ay isang coil na may dalawang paa, at ang body coils nito ay pangunahing gumagana sa pagyuko habang ang mga binti ay nagpapadala ng sandali. Ang pagkalito ay karaniwan dahil ang mga termino ay magkatulad, ngunit ang mga kalkulasyon ng disenyo, ang tooling, at ang mga mode ng pagkabigo ay ganap na naiiba.
Ang metalikang kuwintas ay humigit-kumulang na linear na may anggulo ng pagpapalihis hanggang sa punto kung saan nagsisimulang magbunga ang kawad. Ang rate ay depende sa elastic modulus ng wire, ang ika-apat na kapangyarihan ng wire diameter, ang bilang ng mga aktibong body coils, at ang mean coil diameter. Dahil sa pang-apat na power term na iyon, mas mahalaga ang tumpak na pagsukat ng diameter ng wire kaysa sa mas tumpak na pagsukat ng anggulo kapag hinahabol mo ang torque deviation.
Isang direksyon lamang ang inirerekomenda. Ang pag-load sa direksyon ng paikot-ikot ay humihigpit sa mga coils at lumiliit sa diameter sa loob, na pinapanatili ang spring na nakaupo sa baras nito. Ang pag-load laban sa paikot-ikot na direksyon ay nagbubukas ng mga coils, pinalaki ang panloob na diameter, at nag-aanyaya sa spring na madulas, ma-jam, o magbigkis sa pabahay nito. Markahan ang direksyon ng pag-load sa drawing at sa packaging.
Ang bend ay kung saan ang pinakamataas na bending stress ay nakakatugon sa pinakamaliit na radius. Ang mga karaniwang dahilan ay ang bend radius na mas maliit sa kalahati ng diameter ng wire, isang tool mark na nagsisilbing crack starter, isang assembly step na bumabaluktot sa binti lampas sa nakadisenyong anggulo nito, at isang stress relief cycle na pinaikli para mapalakas ang output. Ang pagsuri sa apat na item na ito sa pagkakasunud-sunod ay malulutas ang karamihan sa mga pagkabigo sa pagliko.
Para sa isang cold-wound spring na sinusukat sa mga tinukoy na pin, ang plus o minus 5 degrees ay isang kumportableng target ng produksyon at ang plus o minus 3 degrees ay makakamit sa mga in-process na pagsusuri at isang matatag na ikot ng tempering. Ang paghingi ng mas mahigpit kaysa sa 3 degrees ay kadalasang nagtataas ng gastos nang mas mabilis kaysa sa pagtaas ng ani ng pagpupulong, dahil ang pagpupulong mismo ay kadalasang may mas maraming angular na pagkakaiba-iba kaysa sa tagsibol.
Ang maliliit na bukal ay kadalasang maaaring tumakbo nang walang suporta kung ang katawan ay maikli at ang pagpapalihis ay katamtaman. Ang mas mahahabang katawan at mas malalaking diameter ng wire ay may posibilidad na mag-buckle o magdistort patagilid sa ilalim ng pagkarga, kaya ang baras o manggas sa loob ng coil ay normal na kasanayan. Payagan ang isang clearance sa pagitan ng diameter sa loob ng coil at ng shaft ng ilang porsyento ng diameter ng wire upang maiwasan ang pagbubuklod habang humihigpit ang coil.
Ang mga mekanismo ng consumer ay karaniwang tinutukoy sa pagitan ng 50,000 at 300,000 na mga cycle, ang mga automotive interior na bahagi ay madalas na nagta-target ng 500,000 hanggang 2 milyon, at ang mga bahaging may kaugnayan sa kaligtasan ay mas mataas pa rin. Ang bilang na mahalaga ay hindi ang target mismo kundi ang antas ng stress kung saan mo ito inaangkin. Ang isang spring na tumatakbo malapit sa pinahihintulutang bending stress para sa materyal nito ay hindi aabot sa isang milyong cycle kahit gaano pa ito kahusay na ginawa.
Oo, gamit ang tamang tooling at axis configuration. Ang mga compression spring ay nangangailangan ng pitch control at mga saradong dulo; ang mga torsion spring ay nangangailangan ng pagbuo ng binti at kontrol ng anggulo. Ang mga makina na may mas maraming servo axes at open programming ay madaling hinahawakan ang changeover, habang ang mga napakasimpleng coiler ay karaniwang nakatuon sa isang pamilya. Kung ang iyong order book ay naghahalo ng mga uri ng spring, unahin ang programming flexibility at tool station access kaysa sa maximum coiling speed.
Karamihan sa mga hindi pagkakaunawaan sa torsion spring ay nagbabalik sa isang hindi kumpletong pagguhit sa halip na isang depekto sa pagmamanupaktura. Isama ang wire grade kasama ang karaniwang reference nito, ang wire diameter na may tolerance, ang body inside diameter at coil count, ang libreng anggulo na may diameter ng pin at ang distansya ng pin na ginamit para sukatin ito, ang haba ng binti at ang inside bend radius sa bawat binti, ang torque value kasama ang deflection angle nito at direksyon ng pag-ikot, ang kinakailangang stress relief o finish, at ang cycle na target ng buhay na tumutukoy sa pag-load nito.
Sa pagtukoy sa mga item na iyon, maaaring piliin ng isang spring maker ang tamang wire, itakda nang tama ang mga axes ng makina sa unang pagtatangka, ilapat ang tamang thermal cycle, at suriin ang parehong geometry na nasa isip ng designer. Kung wala ang mga ito, ang unang artikulo ay magiging isang eksperimento, at ang pangalawang artikulo ay magiging isang talakayan sa warranty. Ang mga torsion spring ay mga simpleng bahagi na may matalim na interaksyon na mga variable, at ang ilang minutong ginugol sa pagtukoy ng mga detalye sa yugto ng pagguhit ay ang pinakamurang insurance na makukuha sa buong proyekto.
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye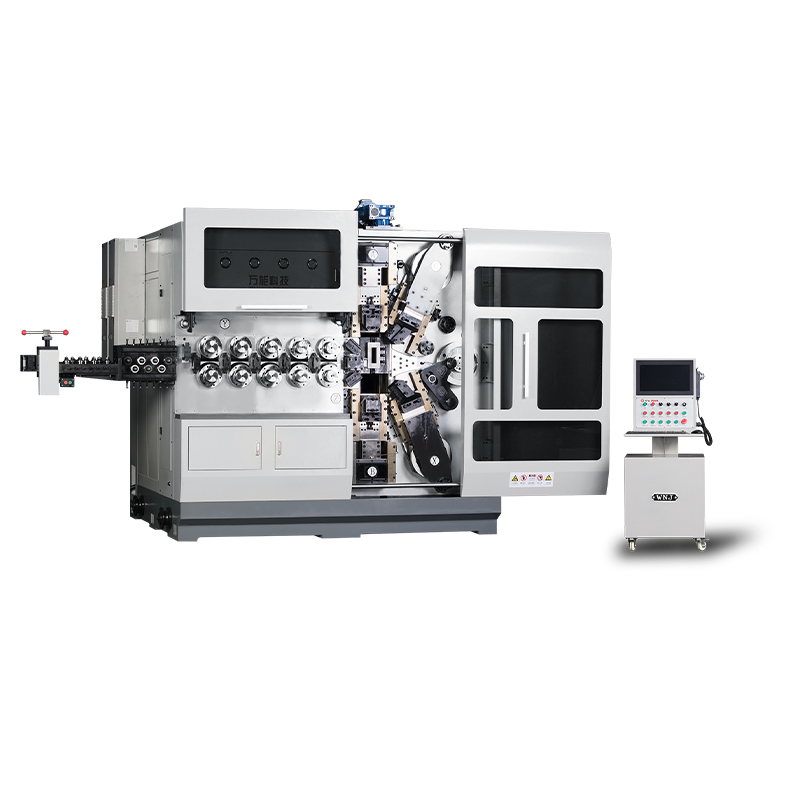
TK12120 TK-12120 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye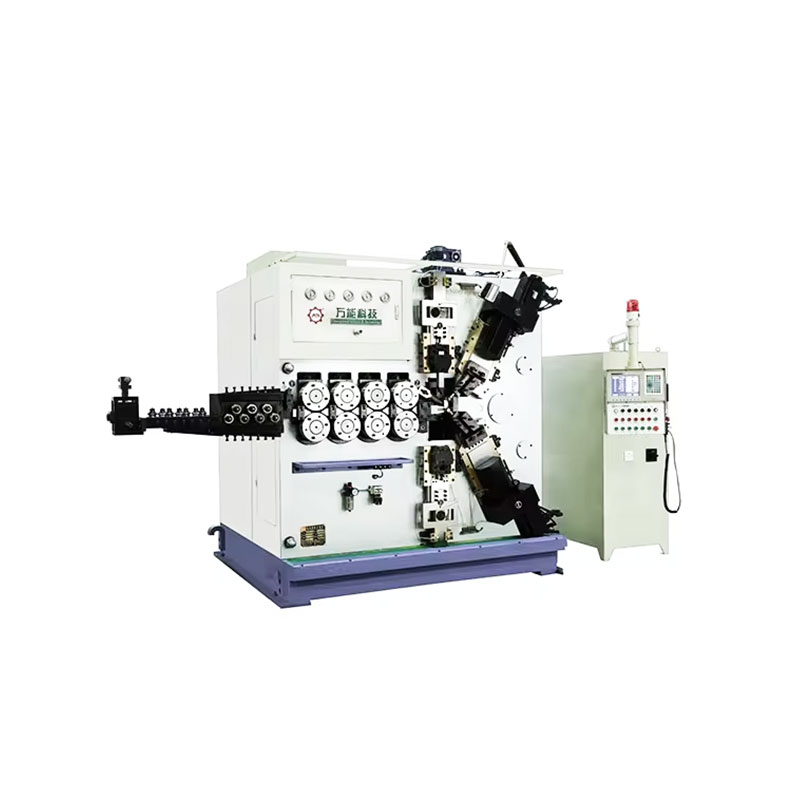
TK-6160 TK-6160 CNC Spring Rolling Machine $ ...
Tingnan ang detalye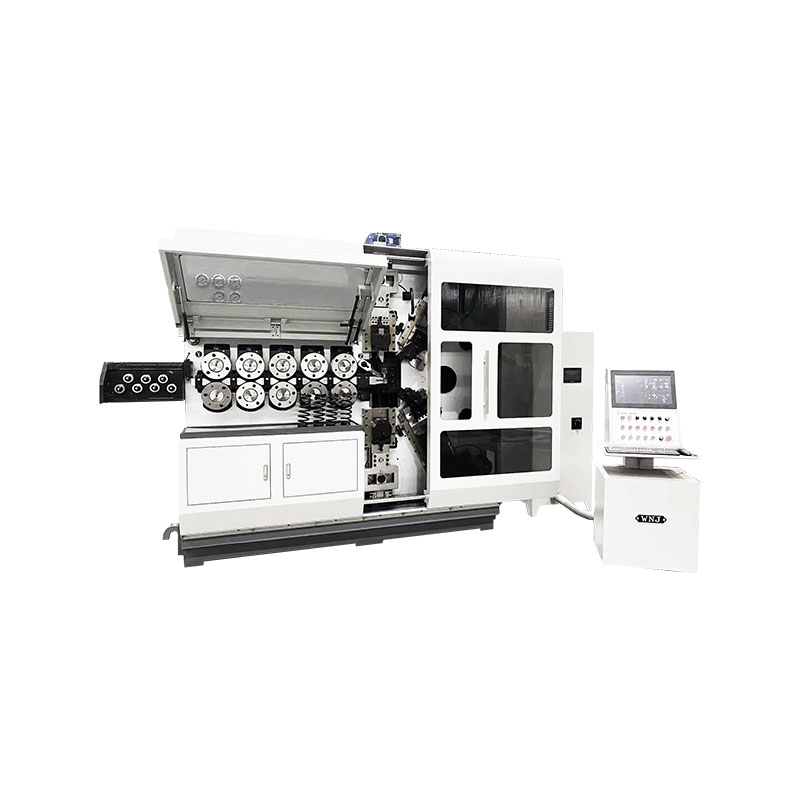
TK-6120 TK-6120 CNC Spring Rolling Machine $ ...
Tingnan ang detalye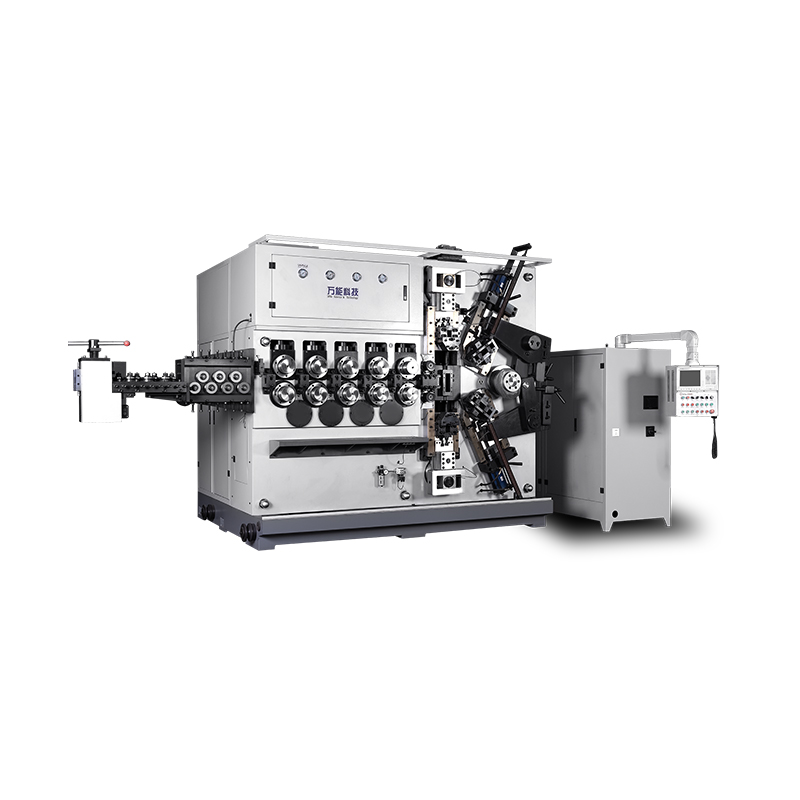
TK-5200 TK-5200 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-5160 TK-5160 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-5120 TK-5120 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalyeMobile QR Code