Wika

Ang press brake sheet metal bending ay naghahatid ng tumpak, nauulit na mga liko kapag naglapat ka ng apat na napatunayang panuntunan: itakda ang V-die opening sa humigit-kumulang walong beses sa kapal ng materyal, gamitin ang air bending bilang default na proseso, kalkulahin ang tonnage gamit ang isang formula, at bayaran ang springback bago mo ilabas ang unang bahagi. Ang mga fabricator na lumalampas sa mga pangunahing desisyon na ito ay nakikitungo sa mga basag na flanges, angle drift, overload na mga alarma, at mga na-scrap na blangko. Ang mga fabricator na nag-aaplay sa kanila ay mayroong angular consistency sa loob ng /-0.5 degree at back-gauge positioning sa /-0.02 mm sa modernong CNC equipment.
Sinasaklaw ng gabay na ito ang mga uri ng press brake, ang sunud-sunod na pagkakasunud-sunod ng baluktot, ang allowance ng bend at mga formula ng tonnage, pagpili ng die at punch, mga limitasyon sa materyal, kontrol sa katumpakan, pagpaplano ng pagpapanatili, at ang punto kung saan dapat magdagdag ang isang tindahan ng sheet metal ng CNC wire bending capacity. Sinasagot ng huling seksyon ang mga pinakakaraniwang tanong na itinatanong ng mga mamimili at operator.
Ang isang press brake ay nag-clamp ng isang flat metal sheet sa pagitan ng isang upper punch at isang lower V-die, pagkatapos ay itinutulak ang suntok pababa nang may kontroladong puwersa o posisyon hanggang sa ang sheet ay ma-deform na plastic sa target na anggulo. Ang back gauge ay gumagalaw sa sheet sa eksaktong liko na linya bago ang bawat stroke, at ang CNC controller ay nagsi-synchronize ng ram travel, die contact, at gauge positioning. Ang tumutukoy sa isang matagumpay na liko ay hindi pagpindot sa anggulo nang isang beses, ngunit pag-uulit ng parehong anggulo sa bawat bahagi sa batch.
Apat na desisyon ang tumutukoy sa karamihan ng resulta: uri ng makina, tooling, kondisyon ng materyal, at proseso ng baluktot.
Ang mga mamimili ngayon ay pumipili sa pagitan ng apat na pangunahing teknolohiya sa pagmamaneho. Ang mga mekanikal na preno ay gumagamit ng isang flywheel at kadalasang walang ganap na kontrol sa posisyon; nabubuhay sila sa mga lumang tindahan para sa simple, paulit-ulit na trabaho. Ang mga CNC hydraulic machine ay ang pamantayan para sa medium at heavy fabrication dahil pinagsasama nila ang mataas na tonelada na may mahusay na kontrol sa stroke. Ang mga servo-electric na makina ay nagtutulak sa ram gamit ang mga servo motor at ball screw, na inaalis ang haydrolika at pinuputol ang paggamit ng enerhiya. Ang mga CNC hybrid system ay nagdaragdag ng adaptive angle measurement at awtomatikong pagpuputong para sa mga hinihingi na bahagi.
| Uri | Karaniwang saklaw ng tonelada | Ram repeatability | Pag-uugali ng enerhiya | Pinakamahusay na akma |
|---|---|---|---|---|
| Mechanical | 30-400 US tonelada | /-0.05 mm | Flywheel, tuloy-tuloy na pagtakbo | Mga simpleng liko na pangmatagalan |
| Haydroliko CNC | 40-2,000 tonelada | /-0.02 mm | Ang bomba ay patuloy na tumatakbo | Mabigat na plato, mahahabang bahagi, variable stroke |
| Servo-electric | 20-220 tonelada | /-0.01 mm | Motor on demand, tungkol sa 50% energy saving | Manipis at katamtamang gauge, malinis na tindahan, mataas na cycle rate |
| CNC hybrid / adaptive | 60-500 tonelada | /-0.01 mm | Hybrid drive, katamtamang pagkonsumo | Mga kumplikadong bahagi, adaptive angle control, mababang tool wear |
Para sa mga tindahan na baluktot ang sheet metal na mas manipis kaysa sa 3 mm sa mga medium na batch, ang isang servo-electric na unit ay nag-aalok ng pinakamahusay na katumpakan sa bawat euro. Para sa makapal na plato, mahabang liko na linya, o malalim na mga kahon, ang CNC hydraulic machine ay nananatiling praktikal na pagpipilian dahil maaari itong maglapat ng mataas na tonelada sa anumang punto ng stroke.
Ang isang disiplinadong pagkakasunud-sunod ay nag-aalis ng karamihan sa mga problema sa kalidad bago lumitaw ang mga ito. Ang mga tindahan na sumusunod sa isang nakasulat na pamamaraan ay binabawasan ang unang bahagi ng scrap at pinananatiling predictable ang oras ng pag-setup.
Ang flat blangko na haba ay katumbas ng dalawang tuwid na flange na haba kasama ang bend allowance. Ang bend allowance ay ang haba ng arko na sinusukat sa neutral axis ng sheet. Ang neutral na axis ay nakaupo nang mas malapit sa panloob na ibabaw sa mga matalim na liko, kaya naman lumilitaw ang K-factor sa pagkalkula.
BA = (pi / 180) x anggulo ng liko x (sa loob ng radius K-factor x kapal ng materyal)
Para sa isang 90-degree na bend sa 2 mm mild steel na may 2 mm inside radius at isang K-factor na 0.44, ang allowance ay 1.5708 x (2 0.88) = 4.52 mm. Ang maliit na bilang na iyon ay nagbabago sa flat blank size at maaaring gawing maikling flange ang isang magandang bahagi kung hindi papansinin.
| Materyal o baluktot na kondisyon | Karaniwang K-factor |
|---|---|
| Malambot na tanso, annealed na aluminyo, napakalambot ng init | 0.45-0.50 |
| Cold-rolled mild steel | 0.40-0.44 |
| Hindi kinakalawang na asero 304 | 0.40-0.44 |
| Matigas na aluminyo tulad ng 6061-T6 | 0.33-0.40 |
| Malaking radius kung saan ang radius ay higit sa limang beses ang kapal | Lumalapit sa 0.50 |
Bawat metal ay bumabalik pagkatapos tumaas ang suntok. Ang anggulo ng springback ay ang agwat sa pagitan ng baluktot na anggulo at ang naka-program na anggulo. Ang karaniwang pag-aayos ay bahagyang mag-overbend, na gumagana nang maayos para sa banayad na bakal, o lumipat mula sa air bending patungo sa bottoming, na ganap na pinindot ang sheet sa die at mekanikal na binabawasan ang elastic recovery.
| materyal | Saklaw ng springback | Praktikal na tala |
|---|---|---|
| Banayad na bakal | 1-3 degrees | Karaniwang maaaring itama sa pamamagitan ng overbending sa programa |
| Hindi kinakalawang na asero 304 | 5-10 degrees | Ang pinaghirapang hindi kinakalawang na bukal ay bumalik nang higit pa; nakakatulong ang bottoming |
| Aluminyo 5052-H32 | 2-4 degrees | Mababang pagkakaiba-iba sa loob ng maraming |
| Aluminyo 6061-T6 | 1-3 degrees | Maaaring pumutok ang matalim na radii bago mahalaga ang springback |
| Mataas na lakas na bakal 780 MPa | 8-15 degrees | Gumamit ng adaptive angle measurement kung magagamit |
Ang tooling ay kung saan napanalunan o natalo ang kalidad ng press brake sheet metal. Ang isang pagod na punch tip ay lumilikha ng isang nakikitang linya sa bawat bahagi. Isang die na masyadong makitid para sa materyal na bitak ang panlabas na ibabaw. Ang isang gooseneck punch ay kinakailangan kapag ang isang flange ay dapat i-clear ang tool pagkatapos yumuko. Ang nag-iisang pinakakapaki-pakinabang na panuntunan para sa pagpili ng die ay ang V-opening rule: hatiin ang V-opening sa kapal ng materyal. Ang ratio ay dapat na nasa pagitan ng 6 at 12, na may 8 bilang default para sa banayad na bakal.
| Parameter | Air bending | Bottoming | coining |
|---|---|---|---|
| Pakikipag-ugnayan sa tool | Tatlong puntos lang | Pinindot ang sheet sa die | Buong pisilin sa ilalim ng ibabaw ng sheet |
| Kamag-anak na tonelada | 1x baseline | Halos 3-4x air bending | 5-10x air bending |
| Katumpakan ng anggulo | /-0.5 degree karaniwang | /-0.25 degree na may pare-parehong materyal | Napakataas, limitado ng higpit ng makina |
| Pagkasensitibo sa pagkakaiba-iba ng kapal | Mababa hanggang katamtaman | Mataas | Katamtaman |
| Karaniwang gamit | Pangkalahatang katha, default na pagpipilian | Mga bahagi na nangangailangan ng isang matalim na panloob na sulok | Micro bends, manipis na stock, tumpak na anggulo |
Ang industriya-standard na formula para sa air bending mild steel ay nauugnay ang puwersa sa kapal ng materyal at pagbubukas ng die. Ang formula sa ibaba ay nagbibigay ng mga kilonewton bawat metro ng haba ng liko para sa bakal na may tensile strength na malapit sa 450 MPa.
P (kN bawat metro) = 650 x (kapal sa mm) x (kapal sa mm) / (V-pagbubukas sa mm)
Para ma-convert sa metric tons of force, hatiin ang resulta sa 9.81. Para sa 3 mm mild steel sa ibabaw ng 24 mm die, ang kalkulasyon ay 650 x 9 / 24 = 243.75 kN bawat metro, o mga 24.8 tonelada bawat metro. Ang isang bahagi na may 1.2 m flange ay nangangailangan ng 292.5 kN, humigit-kumulang 29.8 tonelada, bago ang anumang kadahilanan sa kaligtasan. Ang pagbili ng makina na may markang 30 tonelada ay hindi nag-iiwan ng headroom; isang 40-toneladang modelo ang makatotohanang pagpipilian.
| Kapal (mm) | Inirerekomendang V-opening (mm) | Puwersa (kN/m) | Puwersa (tonelada/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Para sa hindi kinakalawang na asero, i-multiply ang resulta ng 1.4 hanggang 1.6. Para sa 5xxx aluminum, i-multiply sa 0.7 hanggang 0.8. Para sa 780 MPa high-strength steel, i-multiply ng 1.7 hanggang 2.2. Ang mga salik na ito ay sumasalamin sa pagkakaiba sa lakas ng makunat kumpara sa banayad na bakal.
Ang bawat materyal ay may sahig sa ibaba kung saan ito ay pumutok sa linya ng liko. Ang talahanayan ay nagbibigay ng air-bending minimum para sa mga karaniwang grado. Ito ang mga panimulang punto: ang isang mas matalas na punch tip, isang mas maliit na V-opening, o ang baluktot na kahanay ng butil ay nagpapataas ng praktikal na minimum na radius.
| materyal | Minimum na inside radius (air bending) | Tonnage factor vs mild steel | Susing pag-iingat |
|---|---|---|---|
| Cold-rolled mild steel | 0.5-1.0 x T | 1.0 | Yumuko sa butil para sa mga nakikitang flanges |
| Hindi kinakalawang na asero 304 | 1.5-2.0 x T | 1.4-1.5 | Ang mga sheet na pinatigas ng trabaho ay nangangailangan ng mas malaking radius |
| Aluminyo 5052-H32 | 0.5-1.0 x T | 0.7 | Magandang formability sa H32 temper |
| Aluminyo 6061-T6 | 2.0-3.0 x T | 0.7 | Ang matalim na radii ay nagiging sanhi ng pag-crack; isaalang-alang ang O-temper para sa matigas na anyo |
| Mataas-strength steel 780 | 2.0-3.0 x T | 1.7-2.2 | Mataas springback and edge micro-cracks possible |
Ang pagpapaubaya sa kapal ng materyal ay lumilikha din ng pagkakaiba-iba ng anggulo. Sa air bending, ang isang sheet na 0.1 mm na mas makapal kaysa sa nominal ay maaaring maglipat ng anggulo ng isang degree o higit pa dahil ang lalim ng suntok na nagtrabaho para sa nominal na kapal ay bumubuo na ngayon ng ibang anggulo. Ito ang dahilan kung bakit nagiging karaniwan ang adaptive control na may angle feedback sa precision press brake sheet metal work.
Ang isang press brake ay kasing tumpak lamang ng positioning system nito. Kinokontrol ng back gauge ang distansya mula sa bend line hanggang sa reference edge, at ang repeatability nito ay direktang nakakaapekto sa haba ng flange. Ang mga pangunahing makina ay may dalawang-axis na gauge; ang mga production machine ay nagdaragdag ng R-axis para sa gauge height at Z-axis stops para sa iba't ibang lapad ng bahagi. Ang 4 1-axis back gauge ay ang praktikal na minimum para sa flexibility ng job-shop.
Para sa mataas na katumpakan na trabaho, panatilihing kahanay ang tooling sa ram. Kahit na ang 0.1 mm mismatch sa pagitan ng suntok at die sa 2 m ang haba ay magbubunga ng tilted angle. Gumamit ng precision-ground dies at suriin ang parallelism kapag nag-i-install ng bagong tooling.
Sinusuportahan ng mga press brakes ang halos lahat ng industriya ng produktong metal dahil gumagawa sila ng simple, malakas, at cost-effective na mga hugis mula sa flat sheet. Mahaba ang listahan ng katha, at ang bawat sektor ay nagdaragdag ng sarili nitong mga pagpapaubaya at mga kinakailangan sa ibabaw.
Para sa mobility at automotive applications , ang kalakaran patungo sa mga de-kuryenteng sasakyan ay tumaas ang pangangailangan para sa tumpak at mataas na lakas na bakal na baluktot dahil pinapalitan ng mga housing ng baterya at mga structural bracket ang mga bahaging hinangin noon.
Karamihan sa mga press brake failure ay hindi biglaan; unang lumalabas ang mga ito bilang angle drift, mga gasgas, o hindi pangkaraniwang ingay. Ang isang simpleng fault register ay nakakatulong na mabilis na matukoy ang pinagmulan.
| Fault | Malamang na dahilan | Praktikal na pag-aayos |
|---|---|---|
| Hindi pare-pareho ang anggulo sa isang batch | materyal thickness shifts, springback not compensated | Gumamit ng depth-controlled air bending; sukatin ang unang bahagi mula sa bawat bagong lote |
| Mga bitak sa panlabas na linya ng liko | Ang radius ay masyadong maliit, ang butil ay kahanay sa liko | Taasan ang radius ng suntok; paikutin ang blangko 90 degrees; subukan ang malambot na init ng ulo |
| Baluktot o baluktot na bahagi | Punch at die not parallel, back gauge ends misaligned | Suriin ang ram/die parallelism; i-verify na hinawakan ng mga daliri ng gauge ang sheet |
| Mga gasgas sa ilalim | Burr sa die edge, maruming tooling, matitigas na particle | Bato at linisin ang mamatay; deburr blangko; maglapat ng proteksiyon na pelikula |
| Overload alarm sa controller | Masyadong makitid ang pagbubukas ng V o minamaliit ang tonelada | Muling kalkulahin gamit ang 650 na formula; lumipat sa isang mas malawak na mamatay |
Ang mga fabrication shop na nagbaluktot ng sheet metal ay kadalasang nakakatanggap ng mga kahilingan para sa mga wire-formed parts: mga clip, hook, pin, at wire bracket na nabibilang sa parehong assembly ng produkto. Ang mga press brakes ay hindi maaaring mabaluktot nang mahusay ang mga profile ng wire, ngunit ang CNC wire bending machine ay nagpoproseso ng round wire, flat wire, at strip na may parehong naka-program na katumpakan. Ang isang CNC wire bender ay tumutuwid, nagpapakain, yumuko, at pinuputol ang wire sa isang pagkakasunud-sunod, na ginagawang kumikita ang maliit hanggang katamtamang mga wire batch.
Ang control logic ng isang wire bender ay magkapareho sa isang press brake: pino-program mo ang mga anggulo ng bend, haba ng feed, at springback compensation. Ang mga multi-axis na makina tulad ng ZW-480 ay nagdaragdag ng twist axis at isang baluktot na braso na nagpapahintulot sa mga kumplikadong three-dimensional na hugis. Para sa isang mas malalim na paliwanag ng bending kinematics, basahin ang aming buong gabay sa kung paano gumagana ang mga bending machine .
 ZW-480 4-Axis CNC Spring Wire Bending Machine para sa Mga Kumplikadong 3D na Hugis Sinusuportahan ng four-axis wire bender na ito ang twist at bending arm movements para sa masalimuot na three-dimensional na anyo. Nag-aalok ito ng hindi nag-aalaga na operasyon at matipid para sa maliit hanggang katamtamang batch na produksyon. Tingnan ang Produkto →
 ZW-880 8-Axis CNC Spring Wire Bending Machine para sa High-Precision na Trabaho Sa eight-axis linkage at rotary wire feed, ang modelong ito ay nagbibigay ng mataas na katatagan at katumpakan. Kakayanin nito ang mga kumplikadong gawain sa pagbuo at mainam para sa mga tindahan ng trabaho na naghahanap upang makagawa ng mga kumpletong pagtitipon. Tingnan ang Produkto →
 WNJ CNC Wire Bending Machine Series (1–12mm Wire Diameter) Sinasaklaw ng linya ng manufacturer na ito ang mga wire diameter mula 1 hanggang 12 mm na may multi-axis linkage. Kabilang dito ang pandaigdigang suporta at mga serbisyo ng ekstrang bahagi, na ginagawa itong maaasahang pagpipilian para sa pagsasama ng produksyon. Tingnan ang Produkto →
Ang pagdaragdag ng wire bending line sa tabi ng press brake ay nagbibigay-daan sa isang job shop na mag-quote ng kumpletong mga assemblies sa halip na mga indibidwal na bahagi. Ang gastos sa pag-setup ay mababa, at ang mga makina ay tumatakbo nang walang pag-aalaga upang maging matipid para sa mga batch ng ilang daang piraso.
Binubuo ng air bending ang sheet na may contact sa tatlong punto lamang: ang dalawang die edge at ang punch nose. Ang anggulo ay nakasalalay sa lalim ng suntok, kaya ang isang tool ay maaaring gumawa ng maraming anggulo. Ang bottoming ay ganap na pinindot ang sheet sa V-die, na nagpapababa ng springback at nagpapatalas sa loob ng sulok ngunit nagpapataas ng tonelada ng tatlo hanggang apat na beses. Ang coining ay pinipiga ang materyal nang labis na ang hugis ng suntok ay pinindot sa sheet; kailangan nito ng pinakamataas na tonelada at naghahatid ng pinakamahusay na repeatability para sa manipis na materyal. Para sa karamihan ng press brake sheet metal na trabaho, ang air bending ay ang tamang default.
Magsimula sa panuntunan ng walo: para sa banayad na bakal, gumamit ng V-opening na katumbas ng walong beses ang kapal ng materyal. Ilipat sa sampu hanggang labindalawang beses para sa hindi kinakalawang na asero, at anim hanggang walong beses para sa malambot na aluminyo. Ang isang mas malawak na mamatay ay binabawasan ang tonelada at gumagawa ng isang mas malaking panloob na radius; ang mas makitid na die ay nagpapataas ng tonelada at nagpapatalas ng radius. Ang V-opening ay hindi dapat mas maliit sa limang beses ang kapal para sa karaniwang mga materyales.
Ang pinakasimpleng paraan ay ang pagprograma ng overbend angle na katumbas ng sinusukat na springback. Gumamit ng test piece mula sa eksaktong coil na tatakbo sa produksyon. Para sa mga high-springback na materyales gaya ng stainless o 780 MPa steel, lumipat sa bottoming o gumamit ng press brake na may adaptive angle measurement, na awtomatikong itinatama ang lalim ng suntok pagkatapos ng unang test bend.
Gamitin ang formula na P = 650 x 9 / 24 = 243.75 kN bawat metro, na humigit-kumulang 24.8 tonelada bawat metro. Magdagdag ng safety factor at iwasang magpatakbo ng higit sa 80% ng rated capacity, kaya ang 40-toneladang press brake ang pinakamababang pagpipilian para sa isang metrong baluktot sa 3 mm na mild steel. Palakihin ang laki ng makina kung ibaluktot mo rin ang hindi kinakalawang o mataas na lakas na bakal.
Nabubuo ang mga bitak kapag ang panlabas na ibabaw ay umabot sa limitasyon ng pagpahaba nito. Ang mga karaniwang sanhi ay isang suntok na radius na mas mababa sa 1.5 beses ang kapal ng materyal, ang baluktot na kahanay sa rolling grain, ang work-hardened sheet mula sa isang naunang yugto ng pagbuo, o isang V-die na masyadong makitid. Gumamit ng mas malaking radius, yumuko sa butil, at kumpirmahin gamit ang isang pagsubok ng liko sa scrap bago ang produksyon.
Ang mga servo-electric na makina ay nababagay sa sheet metal hanggang sa humigit-kumulang 3 mm, na may mas malinis na operasyon, mas mababang gastos sa enerhiya, at mas mahusay na pag-uulit ng pagpoposisyon. Ang mga CNC hydraulic machine ay nananatiling superyor para sa makapal na plato, malalim na bahagi, at mahabang linya ng liko dahil bumubuo sila ng mataas na tonelada sa buong stroke. Pumili ng servo-electric para sa precision light-gauge work at hydraulic CNC para sa pangkalahatang fabrication na may malawak na hanay ng materyal.
Pindutin ang brake sheet metal bending ay isang mature na proseso, at ang teknolohiya ay hindi nagbago sa mga batayan nito. Ang naghihiwalay sa mga kumikitang tindahan ay disiplina: tamang pagpili ng die, tapat na pagkalkula ng tonelada, nasubok na kabayaran sa springback, at regular na pagpapanatili ng tool. Ilapat ang mga kasanayang ito nang tuluy-tuloy, at ang press brake ay magiging isa sa mga pinakahulaang makina sa sahig.
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye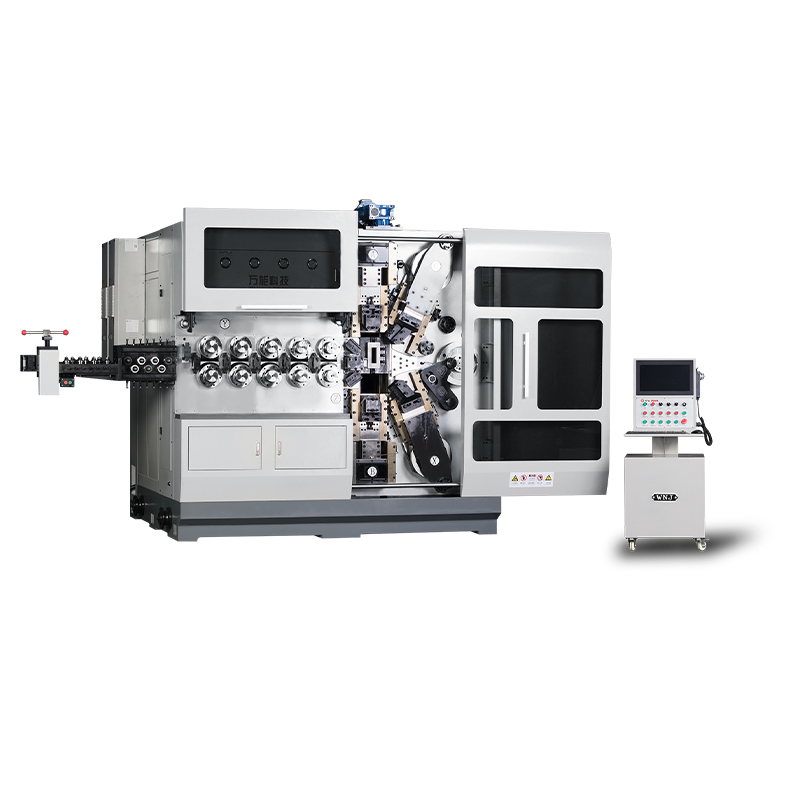
TK12120 TK-12120 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye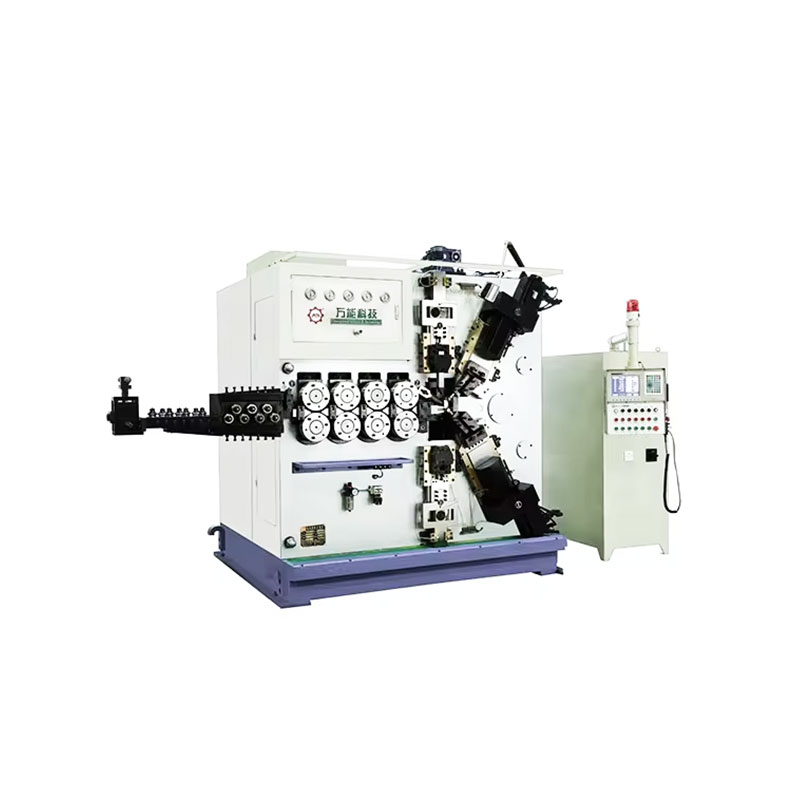
TK-6160 TK-6160 CNC Spring Rolling Machine $ ...
Tingnan ang detalye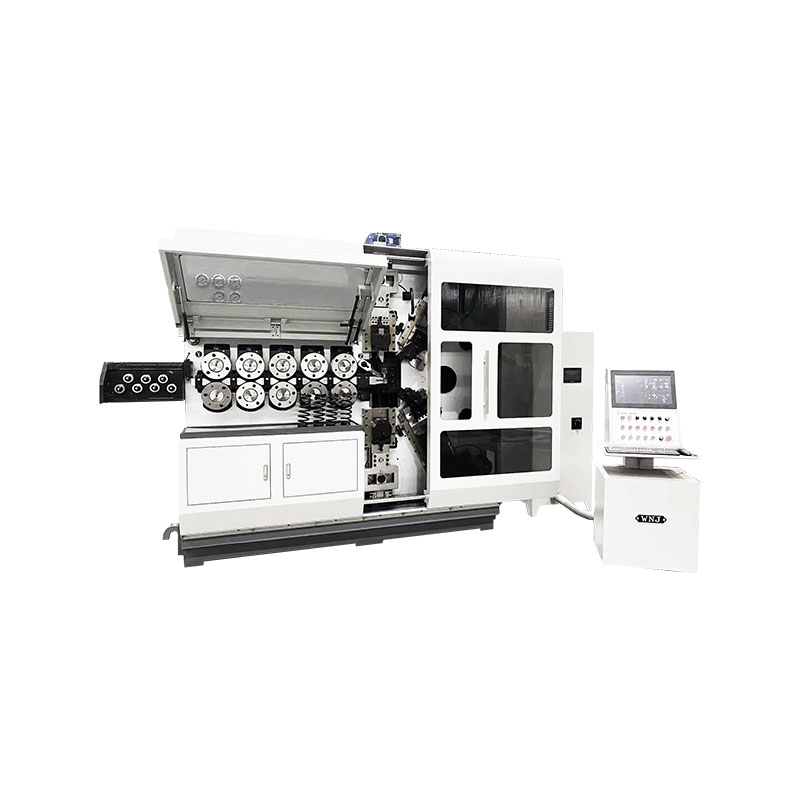
TK-6120 TK-6120 CNC Spring Rolling Machine $ ...
Tingnan ang detalye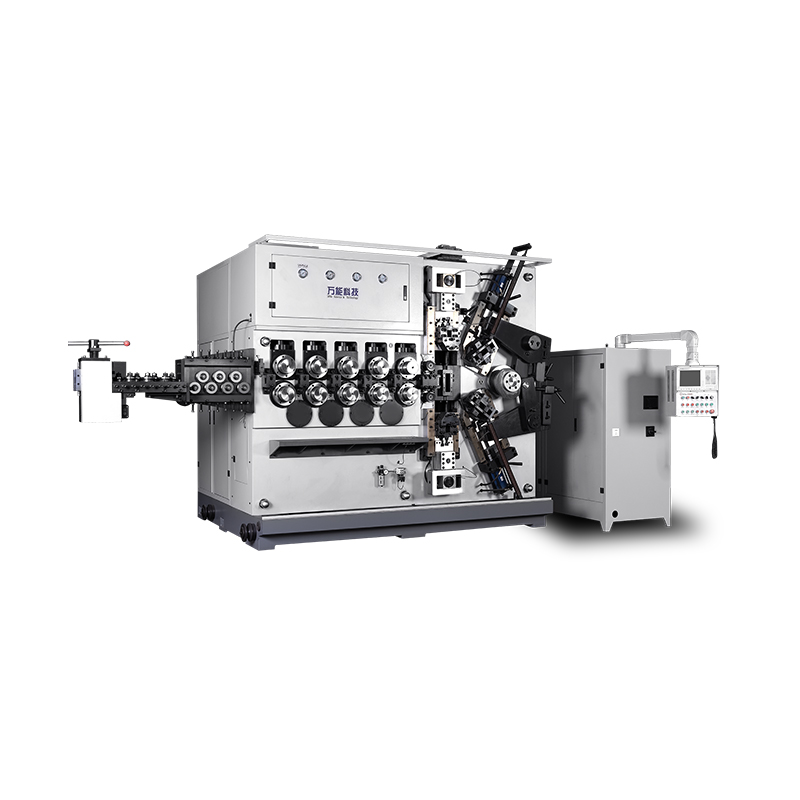
TK-5200 TK-5200 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye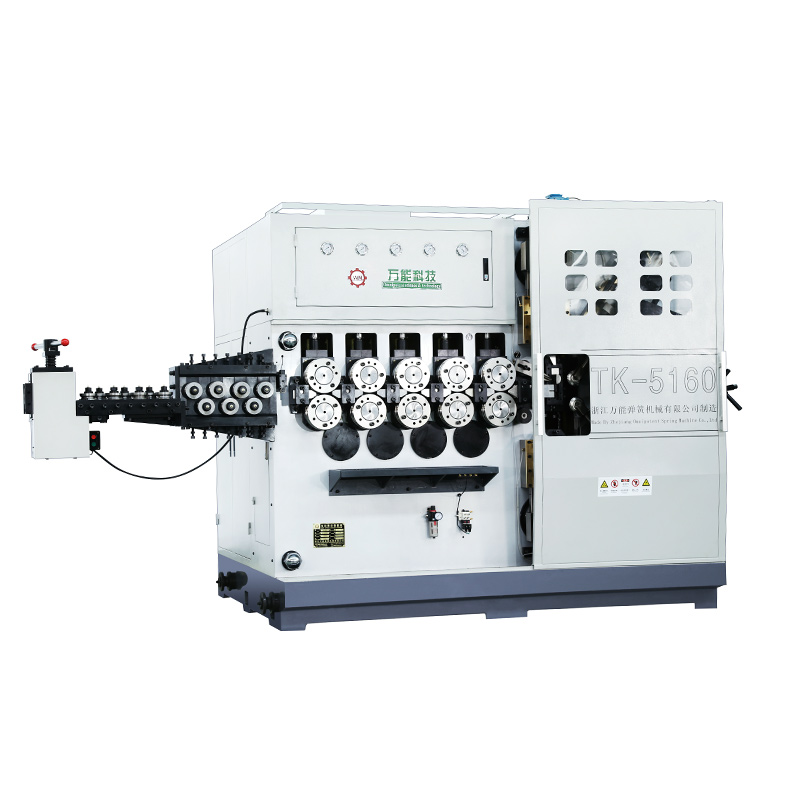
TK-5160 TK-5160 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-5120 TK-5120 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalyeMobile QR Code