Wika

Ang pagyuko ng wire ay isang kinokontrol na plastic deformation, at gagana lang ito kapag pinamamahalaan mo ang tatlong variable nang sabay-sabay: support, bend radius at springback. Suportahan ang kawad sa magkabilang panig ng liko upang mangyari ang deformation kung saan mo gusto. Panatilihin ang panloob na radius sa itaas ng pinakamababang maaaring tiisin ng materyal. Pagkatapos ay i-overbend sa pamamagitan ng isang nasusukat na halaga upang ang wire ay bumabalik sa anggulo na talagang kailangan mo. Susundan ng 1 mm annealed copper wire ang iyong mga daliri. Ang isang 5 mm na oil-tempered na spring steel rod ay pumuputok sa labas ng isang mahigpit na liko maliban kung ang radius, ang init ng ulo at ang direksyon ng pagliko ay binalak bago ito mahawakan ng anumang tool.
Sinasaklaw ng gabay na ito ang mga mekanika sa likod ng isang liko, ang mga radius figure na mahalaga, isang paulit-ulit na paraan ng pagbaluktot sa kamay, kung paano kumikilos ang mga karaniwang wire na materyales, at ang punto kung saan ang isang manu-manong bender ay huminto sa pagiging praktikal at isang CNC wire bending machine ang pumalit. Ang bawat numero dito ay isang panimulang punto para sa isang test bend, hindi isang kapalit para sa isa.
Kapag ang isang wire ay yumuko, ang labas ng curve ay umaabot at ang loob ay nag-compress. Ang gitnang layer, na tinatawag na neutral axis, ay nagpapanatili ng orihinal na haba nito. Ang bilang na magpapasya kung mananatili ang liko ay ang strain sa panlabas na ibabaw, at mabilis itong makalkula:
Surface strain = d / (2R d) , saan d ay ang diameter ng wire at R ay ang inside bend radius.
Ipinapaliwanag ng tatlong resultang iyon ang karamihan sa mga bitak na liko sa isang tindahan: masyadong kahabaan, sa napakaliit na radius, sa isang materyal na halos wala nang ductility na natitira. Hilahin ang pinahihintulutang bending strain mula sa data sheet ng wire supplier at ihambing ito sa nakalkulang figure bago ka gumawa ng isang batch. Ang bawat baluktot ay gumagana din-pinatigas ang wire sa lugar na iyon, kaya ang isang wire na malinis na nakayuko nang isang beses ay maaaring maputol kung bubuksan mo ito at isara nang paulit-ulit sa parehong punto.
Ang minimum na radius ng bend ay karaniwang isinusulat bilang isang multiple ng diameter ng wire, dahil ang isang 1 mm wire at isang 6 mm na wire na ginawa mula sa parehong haluang metal ay hindi magkapareho ng absolute radius na limitasyon. Inililista ng talahanayan sa ibaba ang mga tipikal na panimulang halaga na ginagamit sa pagbuo ng wire at paggawa ng spring. Ang mas mahirap na init ng ulo ay itinutulak ang numero pataas; hinihila ito pababa ng preheating o annealing.
| Materyal na wire | Minimum na inside radius | Praktikal na tala |
|---|---|---|
| Annealed na tanso, tanso | 0.5d hanggang 1d | Napaka mapagpatawad, mababang springback |
| Banayad na bakal, annealed | 1d hanggang 2d | Panoorin ang balat ng orange sa makapal na stock |
| Hindi kinakalawang na 304, 316 annealed | 1d hanggang 2d | Mabilis na tumigas ang trabaho, yumuko nang isang beses |
| Phosphor bronze, tagsibol init ng ulo | 3d hanggang 4d | Katamtamang springback, malinis na mga gilid |
| Kawad ng musika, oil-tempered spring steel | 4d hanggang 6d | Mataas na makunat, mataas na springback |
Kung ang isang disenyo ay nangangailangan ng radius na mas mahigpit kaysa sa pinapayagan ng talahanayan, mayroon kang tatlong opsyon: lumipat sa mas malambot na init ng ulo, painitin muna ang bend zone upang mabawasan ang lakas ng ani, o baguhin ang diameter ng wire at gumamit ng dalawang mas manipis na wire kung saan ang isang makapal na wire ay binalak.
Sa sandaling ang puwersa ng baluktot ay pinakawalan, ang nababanat na bahagi ng pagpapapangit ay bumabawi at ang liko ay bubukas. Ito ay springback, at ito ay hindi isang maliit na epekto. Sa pagsasagawa, ang halaga ay nag-iiba sa init ng ulo at sa ratio ng radius ng bend sa diameter ng wire.
Ang maaasahang paraan ay ang ibaluktot ang isang piraso ng pagsubok sa target na anggulo, sukatin kung ano ang aktwal mong nakuha, at kalkulahin ang isang overbend factor: overbend factor = target angle / achieved angle. Pagkatapos ay i-multiply ang bawat anggulo sa trabaho sa kadahilanang iyon. Kung ang isang 90 degree na target ay lumabas sa 82 degrees, ang factor ay 1.098, kaya nag-program ka ng 99 degrees upang mapunta sa 90. Ang mga CNC bending program ay nag-iimbak ng kompensasyon na ito bilang isang halaga ng pagwawasto at ilapat ito sa bawat liko, kung kaya't ang isang makina na mahusay na nagbabayad ay magkakaroon ng isang anggulo pagkatapos na ang isang manu-manong operator ay tumigil sa muling pagsuri sa bawat bahagi.
Gumagana ang freehand bending para sa mga prototype at pag-aayos, ngunit hindi ito umuulit. Ang pagkakasunud-sunod sa ibaba ay nagpapanatili ng isang nakabaluktot na bahagi na malapit sa pagguhit, at ang parehong lohika ay nagdadala nang diretso sa programming ng makina.
Kabilang sa mga kapaki-pakinabang na tool sa kamay para sa gawaing ito ang round-nose pliers para sa maliliit na diameter, parallel-action pliers na nagpapanatili sa mga jaws square sa wire, hickey bender para sa conduit-style sweeps, hardwood block at mallet para sa banayad na curve sa ibabaw ng isang form, at arbor press kapag ang 4 mm hanggang 8 mm na wire ay nangangailangan ng higit na leverage kaysa kaya ng iyong pulso.
Ang pagpili ng materyal ay nagbabago sa liko nang higit pa kaysa sa inaasahan ng karamihan, at ito ang unang bagay na dapat ayusin bago talakayin ang radii o tooling.
Ang baluktot na pagkarga ay tumataas nang humigit-kumulang sa parisukat ng diameter, kaya ang pagtalon mula sa 2 mm hanggang 4 mm na kawad ay hindi dalawang beses ang pagsisikap, ito ay mas malapit sa apat na beses. Ipinapaliwanag ng nag-iisang relasyon na iyon kung bakit biglang nagbabago ang mga tool habang lumakapal ang wire.
Ang iba pang salik na naglilimita ay ang pag-uulit. Ang baluktot ng kamay ay mainam para sa sampung bahagi; ang isang trabaho na tumatakbo sa libu-libong magkakaparehong wire form ay nangangailangan ng isang makina na nagre-reproduce ng bend sequence nang walang paghatol ng operator, dahil ang operator ang pinakamalaking pinagmumulan ng variation sa anumang manual na proseso.
Pinapalitan ng CNC wire bending machine ang mga kamay ng operator ng mga servo-driven axes. Ang wire ay pinapakain ng isang pares ng mga roller na sumusukat sa haba, pinaikot ng isang spindle na nagtatakda sa eroplano ng susunod na liko, at nabuo sa pamamagitan ng mga slide ng tool o mga baluktot na pin na lumilipat sa mga naka-program na posisyon. Dahil ang bawat axis ay kontrolado ng servo, ang makina ay maaaring maglapat ng ibang springback correction sa bawat liko sa programa, at maaari nitong ulitin ang parehong sequence sa lahat ng shift. Ang pangunahing prinsipyo ng pagtatrabaho ng mga makinang ito, kabilang ang kung paano nagtutulungan ang feed, rotation at bend axes, ay ipinaliwanag dito. gabay sa kung paano gumagana ang isang bending machine .
Dalawang kakayahan ang pinakamahalaga kapag lumipat ka mula sa pagyuko ng kamay patungo sa isang makina. Una, kontrol sa haba: ang mga feed roller ay humahawak ng haba ng hiwa sa isang fraction ng isang milimetro, kaya ang mga distansya ng bend-to-bend sa isang multi-bend na bahagi ay mananatiling pare-pareho. Pangalawa, angle control: ang mga servo bending pin ay maaaring humawak ng isang anggulo ng bend sa loob ng ilang tenths ng isang degree kapag ang springback value ay na-dial in, na mas mahigpit kaysa sa isang protractor check sa bench.
 ZW-480 4AXES CNC SPRING WIRE BENDING MACHINE ZW-480 4AXES CNC SPRING WIRE BENDING MACHINE Tingnan ang Produkto →
Ang isang four-axis machine ng ganitong uri ay sumasaklaw sa karamihan ng mga two-dimensional wire form at simpleng three-dimensional na bahagi: feed, rotation, at dalawang baluktot na direksyon. Para sa mga tindahang gumagawa ng mga hook, clip, handle, frame at simpleng wire rack, kadalasang sapat ang configuration na iyon.
Ang tamang bilang ng axis ay napagpasyahan ng geometry ng bahagi, hindi sa laki ng badyet. Ang isang kapaki-pakinabang na paraan upang planuhin ito ay ang bilangin kung gaano karaming mga independiyenteng galaw ang kailangan ng wire.
 TK-5120 5AXES CNC SPRING COILING MACHINE TK-5120 5AXES CNC SPRING COILING MACHINE Tingnan ang Produkto →
Ang five-axis bender ay ang karaniwang hakbang kapag ang isang wire form ay may mga baluktot na lumiliko sa labas ng eroplano, tulad ng isang retaining clip na may offset na binti o isang frame na may nakatiklop na sulok. Kadalasang tinutukoy ng mga supplier ng automotive at mobility ang klase ng makina na ito dahil pinagsasama ng mga seat frame, linkage rod at cable end ang ilang baluktot na eroplano sa isang bahagi; ang mga kinakailangan para sa sektor na iyon ay buod sa automotive at mobility wire forming applications pangkalahatang-ideya.
Karamihan sa mga depekto sa liko na sinusubaybayan pabalik sa isang batch ay itinakda sa simula ng pagtakbo, hindi sa gitna. Patakbuhin ang listahang ito bago ma-sign off ang unang magandang bahagi.
 SLB-2800 WIRE FEEDING RACK Karagdagang Impormasyon Tingnan ang Produkto →
Ang wire supply hardware ay bahagi ng proseso ng baluktot, hindi isang accessory. Ang isang pinapagana o libreng tumatakbo na feeding rack na may kontroladong tensyon ay nag-aalis ng malaking bahagi ng haba ng pagkakaiba-iba na lumalabas bilang mga tinanggihang bahagi tatlong oras sa isang shift.
Kapag nagkamali ang isang liko, kadalasang tumuturo ang sintomas sa isa sa maliit na bilang ng mga sanhi. Ipinapares ng talahanayan sa ibaba ang mga karaniwang depekto sa pagwawasto na pinakamabilis na niresolba ang mga ito.
| Depekto | Malamang na dahilan | Unang pagwawasto |
|---|---|---|
| Bitak o nahati sa labas ng liko | Ang radius ay mas mababa sa minimum na materyal, o ang wire ay pinatigas na | Dagdagan ang radius o lumipat sa mas malambot na init ng ulo |
| Anggulo drifts sa buong run | Masyadong mababa ang halaga ng springback, nagbabago ang tensyon ng wire, pagkasuot ng tool | Subukan muli ang springback, patatagin ang tensyon ng spool |
| Baluktot ang mga twists palabas ng eroplano | Ang rotation axis ay mali, hindi sapat na suporta malapit sa liko | I-recalibrate ang pag-ikot, magdagdag ng gabay na malapit sa tool |
| Flattened o oval na seksyon sa liko | Masyadong maliit ang radius ng pin, masyadong mataas ang pressure ng clamping | Itugma ang pin sa 2R, bawasan ang puwersa ng clamp |
| Tapos na haba maikli o mahaba | Baluktot allowance binalewala, feed slippage | Magdagdag ng allowance ng liko sa flat length, tingnan ang roller grip |
Ang isang liko na mukhang tama ay hindi isang liko na sumusukat ng tama. Tatlong tseke ang nakakakuha ng halos lahat.
Ang dalas ng sampling ay dapat sumunod sa proseso, hindi sa kalendaryo. Ang isang stable run na may isang settled springback value ay maaaring suriin tuwing ikalimampung bahagi; ang isang run na kaka-set up pa lang, o na gumagamit ng bagong wire lot, ay nararapat sa unang-article check at isang check sa bawat pagbabago ng tool.
I-clamp ang wire sa isang vise na may malambot na panga, o hawakan ito sa isang nakapirming pin, pagkatapos ay hilahin ang libreng dulo sa paligid ng isang bilog na anyo. Ang diameter ng form ay dapat na malapit sa dalawang beses sa loob ng radius na gusto mo, dahil ang wire ay babalik at bubukas nang bahagya. Markahan muna ang liko na linya mula sa isang datum upang manatiling pare-pareho ang bahagi.
Depende ito sa materyal at init ng ulo, at karaniwang sinipi ito bilang multiple ng diameter ng wire. Ang Annealed na tanso ay maaaring tumanggap ng kalahating diameter; music wire at oil-tempered spring steel ay karaniwang nangangailangan ng apat hanggang anim na diyametro. Palaging kumpirmahin laban sa data sheet ng supplier ng wire para sa partikular na lote.
Sukatin ito sa halip na hulaan. Ibaluktot ang isang piraso ng pagsubok, itala ang anggulo na iyong nakamit, at hatiin ang target na anggulo sa figure na iyon. Ang karaniwang pagbawi ay tumatakbo mula isa hanggang tatlong degree sa annealed copper at hanggang labinlimang degree sa hard spring steel, kaya ang multiplier ang pinakamahalaga sa high-tensile wire.
Oo, sa loob ng mga limitasyon. Ang mga grado sa 0.5 mm hanggang 2 mm na hanay ay yumuko na may magandang pliers at isang jig kung ang radius ay mapagbigay. Sa itaas nito, ang puwersa at springback ay nagiging mahirap kontrolin, at ang panganib ng pag-crack sa labas ng liko ay tumataas nang husto.
Ang panlabas na ibabaw ay lumampas sa strain na maaaring makuha ng materyal. Tatlong karaniwang dahilan: ang panloob na radius ay mas maliit kaysa sa pinapayagan ng materyal, ang wire ay pinatigas na ng mas naunang operasyon, o ang init ng ulo ay masyadong matigas para sa aplikasyon. Ang pagkalkula ng surface strain na may d / (2R d) ay mabilis na nagpapakita kung gaano kalayo ang nalampasan ng disenyo.
Lamang kapag ang kinakailangang radius ay mas mahigpit kaysa sa pinapayagan ng materyal sa kasalukuyang init nito, o kapag ang wire ay sapat na makapal na ang pagbuo ng mga load ay nagiging hindi praktikal. Ang lokal na pag-init ay nagpapababa ng lakas ng ani sa bend zone, ngunit binabago rin nito ang mga katangian ng zone na iyon, kaya ang mga bahagi na nagdadala ng load ay dapat suriin pagkatapos sa halip na ipagpalagay na maayos.
Ang baluktot ay gumagawa ng mga discrete na anggulo at hugis sa isang wire na pinapakain sa pamamagitan ng makina. Ang coiling ay gumagawa ng tuluy-tuloy na helix, kung saan ang wire ay nakabalot sa isang pitch at diameter na karaniwang nangangailangan ng isang sumusunod na hakbang sa pag-alis ng stress. Maraming mga makina ang humahawak sa pareho, ngunit ang tooling, ang diskarte sa kontrol at ang tolerance focus ay iba.
Gupitin pagkatapos ng panghuling liko, payagan ang sapat na tuwid na haba para mahawakan ng cutting tool nang hindi hinihila ang bahagi, at itakda ang springback correction sa huling liko nang hiwalay sa mga nauna. Ang panghuling liko ay karaniwang nangangailangan ng pinakamaraming kabayaran dahil ang bahagi ay hindi na pinigilan ng natitirang bahagi ng wire form.
Ang baluktot na wire ay bumaba sa apat na desisyong ginawa ayon sa pagkakasunud-sunod: materyal at temper, inside radius na sinusukat laban sa strain formula, isang overbend value na kinuha mula sa isang tunay na test piece, at isang proseso na tumutugma sa dami. Sampung bahagi ay nabibilang sa isang bangko na may jig. Sampung libong bahagi na may tatlong liko na eroplano ay nabibilang sa isang servo-driven na bender na may kontroladong wire feed at nakaimbak na mga springback correction.
Patakbuhin muna ang test bend. Sukatin ang anggulo, ang radius at ang natapos na haba. Sinasabi sa iyo ng tatlong numerong iyon kung mananatiling manu-mano ang trabaho o lumipat sa isang makina, at binibigyan ka nila ng mga panimulang halaga para sa alinmang rutang pipiliin mo.
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye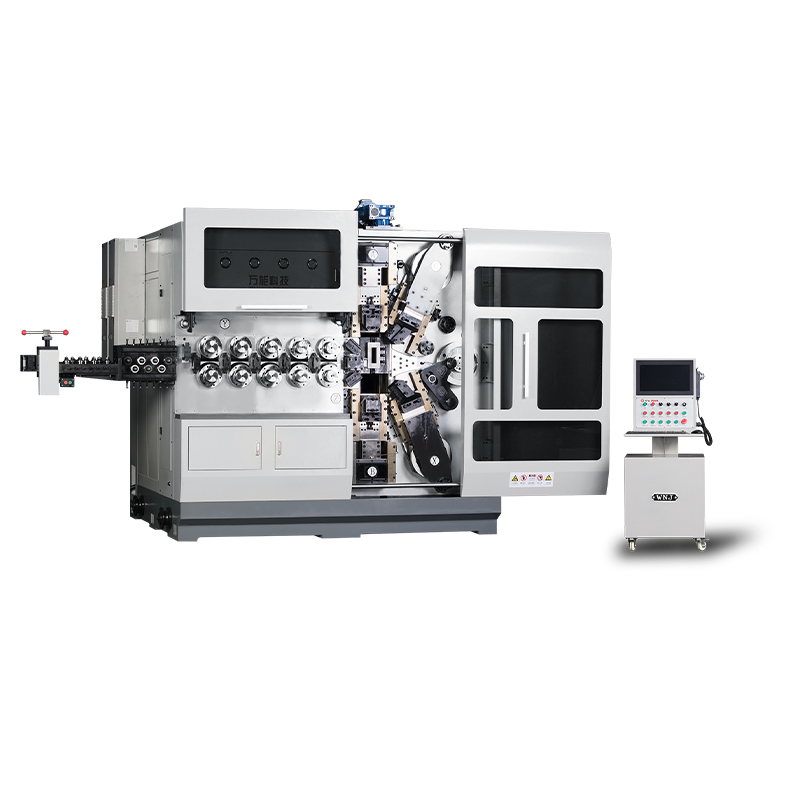
TK12120 TK-12120 12AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye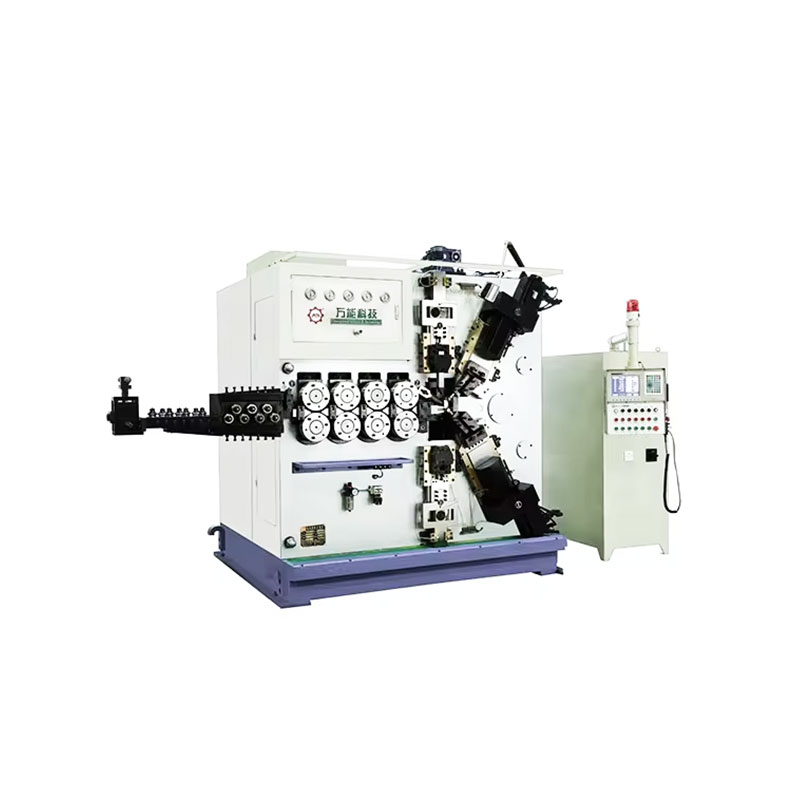
TK-6160 TK-6160 CNC Spring Rolling Machine $ ...
Tingnan ang detalye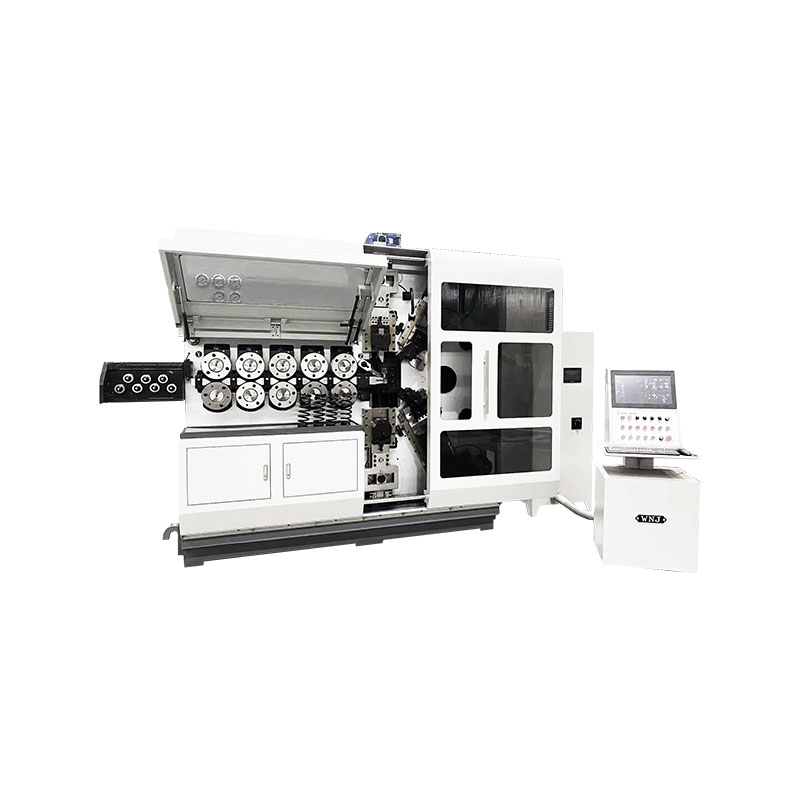
TK-6120 TK-6120 CNC Spring Rolling Machine $ ...
Tingnan ang detalye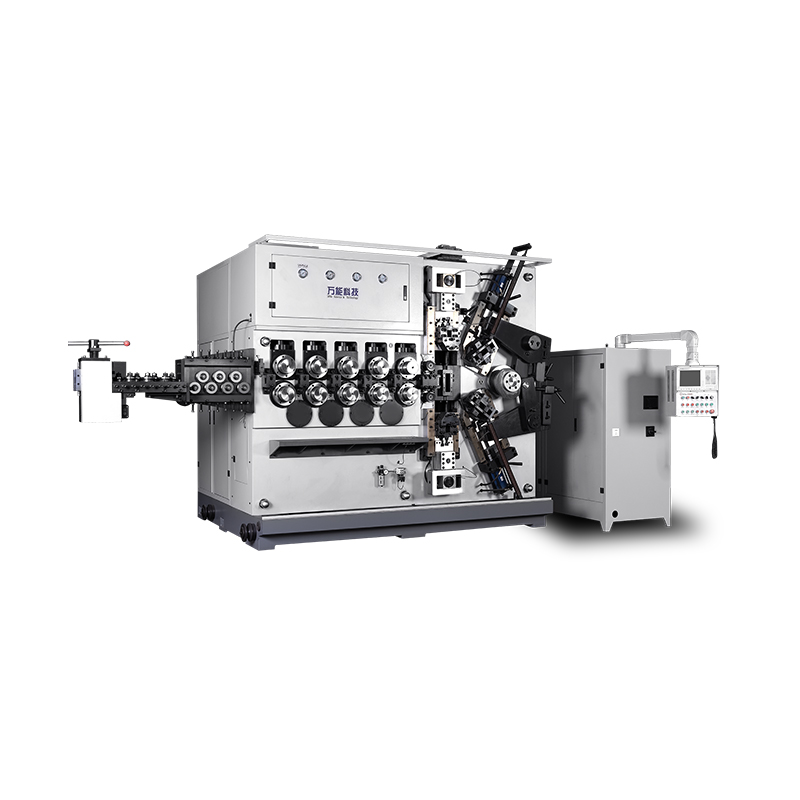
TK-5200 TK-5200 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye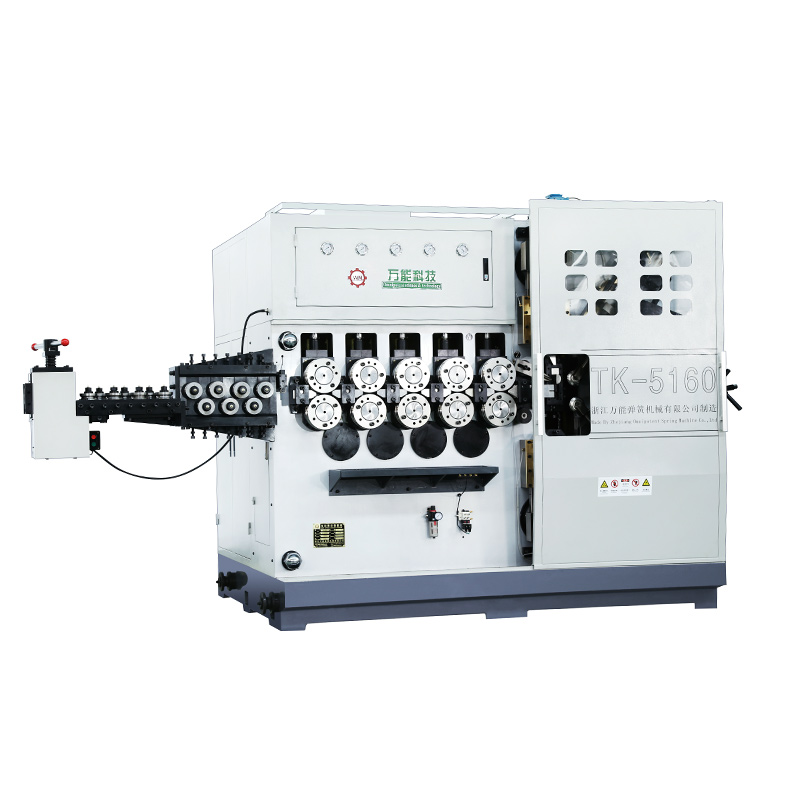
TK-5160 TK-5160 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalye
TK-5120 TK-5120 5AXES CNC Spring Coiling Machine $ ...
Tingnan ang detalyeMobile QR Code